Một bộ khuôn dập có giá trị lớn và dung sai tính bằng micromet. Khi đơn hàng giãn ra, khuôn được tháo xuống và cất kho vài tháng chờ sản xuất lại. Đây chính là giai đoạn rủi ro nhất: khuôn đứng yên trong môi trường kho ẩm, bề mặt thép — vốn là loại vật liệu "nhạy" gỉ — bắt đầu đốm gỉ từ những điểm nhỏ nhất. Lấy khuôn ra, nhẹ thì phải đánh bóng lại bề mặt làm việc, nặng thì khuôn không còn đạt dung sai và kéo theo lỗi cho cả lô hàng đầu tiên sau khi lắp lại.
Cách làm truyền thống là phun dầu chống gỉ trước khi cất. Nhưng dầu khó bám đều vào các khe, rãnh sâu và mặt phân khuôn; lượng dầu đọng lại còn chảy và khô không đều theo thời gian lưu kho. Đến khi lấy khuôn ra dùng, công đoạn tẩy rửa dầu lại tốn thêm giờ công và vẫn có rủi ro sót dầu trên bề mặt làm việc. Quy trình dưới đây dùng bao bì VCI — phương án nhiều xưởng khuôn đang chuyển sang — để xử lý cả hai đầu việc đó.
Quy trình bảo quản khuôn bằng VCI
Bước 1: Vệ sinh khuôn trước khi bọc
Lau sạch dầu mỡ cũ, mạt kim loại và bụi bẩn trên toàn bộ bề mặt khuôn, đặc biệt là bề mặt làm việc và các rãnh dẫn hướng. Bề mặt phải khô hoàn toàn trước khi sang bước tiếp theo — bọc khi còn ẩm là tự khóa hơi ẩm vào trong cùng khuôn. Người thao tác đeo găng tay sạch trong suốt quá trình: mồ hôi tay để lại muối trên thép và là nguồn gây gỉ ngay sau khi bọc, dù các bước sau làm đúng.
Bước 2: Xịt dung dịch chống gỉ dạng sương (nếu có)
Xịt một lớp mỏng dung dịch chống gỉ dạng sương lên bề mặt khuôn. Dạng sương thấm được vào khe rãnh mà khăn lau không tới, tạo lớp nền bảo vệ trực tiếp trên bề mặt làm việc trước khi đóng gói. Lớp xịt chỉ cần mỏng và đều, không phun đọng thành vũng.
Bước 3: Đặt viên khuếch tán VCI theo thể tích khoang bọc
Đặt viên khuếch tán VCI (diffuser/emitter) vào vị trí trung tâm hoặc các góc của khoang bọc. Hơi chống gỉ từ viên sẽ lan đều trong không gian kín và duy trì lớp bảo vệ trên bề mặt khuôn suốt thời gian lưu kho. Chọn viên theo thể tích khoang bọc, đối chiếu bảng công bố của hãng ZERUST®/EXCOR®: dòng viên nhỏ VC 1-1 bảo vệ tới 0,12 m³; dòng VC 2-1 / VC 2-2 tới 1 m³; dòng VC 6-1 / VC 6-2 tới 25 m³ — các mức này áp dụng cho khoang đóng kín. Khuôn lớn hoặc khoang bọc lớn thì chia nhiều viên đặt rải đều, tránh dồn một chỗ khiến vị trí xa viên nhất không được bảo vệ.
Bước 4: Bọc kín bằng màng VCI
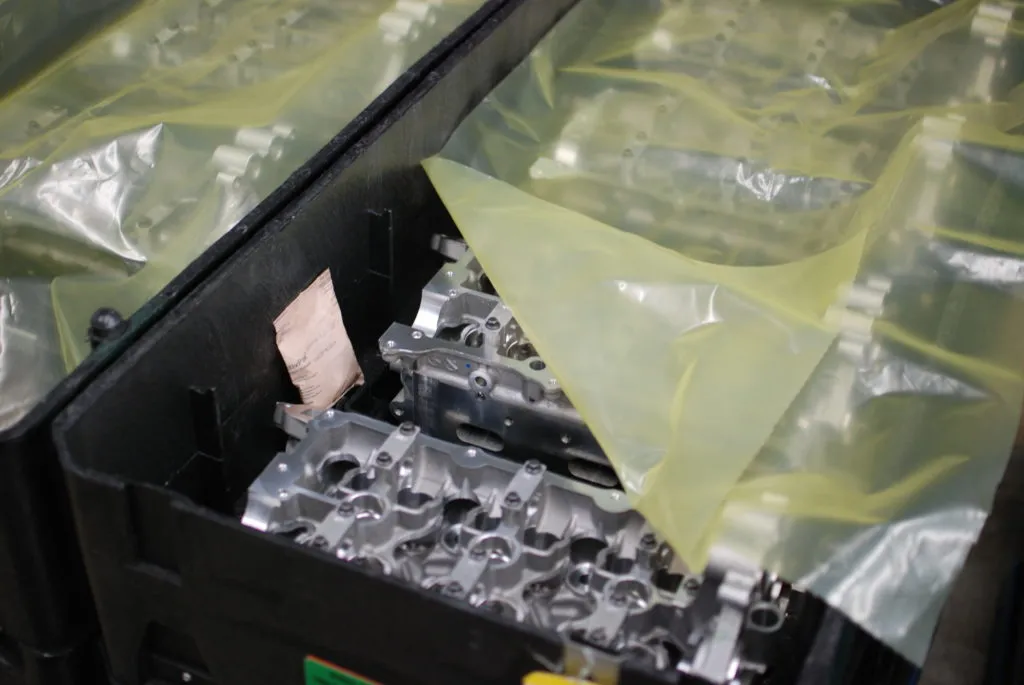
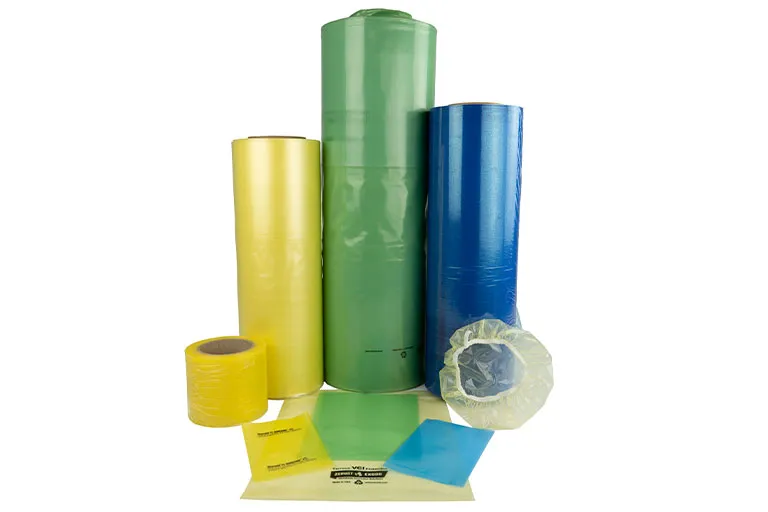
Bọc toàn bộ khuôn bằng màng VCI (dạng màng co hoặc túi/màng khổ lớn tùy kích thước khuôn) và dán kín toàn bộ các mép bằng băng dính. Yêu cầu quan trọng nhất của bước này là độ kín: mép hở sẽ cho không khí ẩm bên ngoài lọt vào và hơi VCI thoát ra, làm giảm hiệu quả của cả hệ thống. Nếu khuôn có cạnh sắc hoặc chi tiết nhô, lót thêm lớp đệm tại điểm tiếp xúc để tránh làm rách màng trong quá trình nâng hạ.
Bước 5: Lưu kho và ghi nhãn
Đặt khuôn đã bọc lên kệ hoặc pallet khô, tránh kê trực tiếp xuống nền kho — vị trí dễ đọng ẩm nhất. Ghi nhãn ngoài bao bì gồm tên khuôn, mã khuôn và ngày bắt đầu bảo quản, để khi kiểm tra định kỳ hoặc lấy ra dùng đều nắm được thời gian bảo vệ còn lại theo khuyến nghị của từng loại viên và màng.
Khi lấy khuôn ra sử dụng
Bóc màng, hơi VCI tự tan trong thời gian ngắn — bề mặt khuôn sạch và khô, không cần tẩy rửa, có thể lắp máy chạy ngay. Viên khuếch tán và màng đã dùng cho đợt bảo quản dài ngày không nên tái sử dụng cho đợt cất kho tiếp theo, vì lượng chất VCI đã tiêu hao; chi phí thay mới nhỏ hơn nhiều so với rủi ro đánh bóng lại một bộ khuôn.
So với phun dầu truyền thống, phương án VCI tiết kiệm được công ở cả hai đầu: không công phun và chờ dầu, không công tẩy rửa khi lấy ra; đồng thời hơi chống gỉ phủ được cả những khe rãnh mà dầu không bám tới — đúng những vị trí gỉ thường khởi phát trên khuôn dập.
Cần tư vấn bảo quản cho bộ khuôn của nhà máy?
Gửi cho MAPLE kích thước khuôn, số lượng khuôn cần cất kho và thời gian lưu kho dự kiến, đội ngũ sẽ tư vấn cách kết hợp màng VCI và viên khuếch tán phù hợp, kèm báo giá theo số lượng thực tế.
Liên hệ MAPLE để được tư vấn & báo giá
Tư vấn theo đúng quy cách và nhu cầu thực tế của nhà máy.